


ข่าวอุตสาหกรรม
 บ้าน / ข่าว / ข่าวอุตสาหกรรม / MIL-STD-883 วิธี 1014: อธิบายการทดสอบการรั่วไหลแบบละเอียดและโดยรวมสำหรับชิ้นส่วน RF ที่ปิดผนึก
MIL-STD-883 วิธี 1014: อธิบายการทดสอบการรั่วไหลแบบละเอียดและโดยรวมสำหรับชิ้นส่วน RF ที่ปิดผนึก
 2026.11.11
 ข่าวอุตสาหกรรม
โมดูลปิดผนึกกลับมาจากบ้านทดสอบโดยมีการอ่านค่าฮีเลียม 8 × 10⁻⁸ atm·cc/s และเอกสารหนึ่งบรรทัด: "การทดสอบซีลตาม MIL-STD-883 Method 1014" ฝ่ายวิศวกรรมต้องการคำตัดสิน คุณภาพต้องการลายเซ็น และทั้งคู่ต่างจ้องมองไปที่มาตรฐานที่ปฏิเสธที่จะแจกหมายเลขเพียงตัวเดียว
คำตอบที่ใช้ได้จริงอันดับแรก: วิธีที่ 1014 จะบอกวิธีการทดสอบซีล ไม่ใช่สิ่งที่ชิ้นส่วนของคุณต้องมีเพื่อความอยู่รอด ขีดจำกัดการคัดแยกมาจากการวาดอุปกรณ์ จากข้อมูลจำเพาะของอุปกรณ์ หรือจากขีดจำกัดตามปริมาตรภายในวิธีการนั้น และจะเปลี่ยนไปตามปริมาตรช่องภายในของบรรจุภัณฑ์ หากคุณแยกแยะความแตกต่างนั้นผิด คุณจะทำลายฮาร์ดแวร์ที่ดีหรือจัดส่งรายงานผลการทดสอบที่ดูสะอาดตาให้กับผู้รั่วไหล
วิธีที่ 1014 ครอบคลุมอะไรบ้าง และสิ่งที่คุณทิ้งไว้
MIL-STD-883 เป็นเอกสารวิธีการทดสอบสำหรับอุปกรณ์ไมโครอิเล็กทรอนิกส์ และวิธีที่ 1014 เป็นการทดสอบการปิดผนึก มีสองซีกที่แทบจะทับซ้อนกัน การทดสอบการรั่วไหลอย่างละเอียดใช้ก๊าซติดตาม ซึ่งโดยปกติคือฮีเลียม เพื่อค้นหารอยรั่วในพื้นที่ประมาณ 1 × 10⁻⁹ ถึง 1 × 10⁻⁵ atm·cc/s การทดสอบการรั่วไหลโดยรวมจะเก็บทุกอย่างที่สูงกว่าประมาณ 1 × 10⁻⁵ atm·cc/s โดยที่การรั่วไหลมีขนาดใหญ่พอที่จะแสดงเป็นฟองอากาศหรือบันทึกเป็นการเพิ่มของน้ำหนักแทรกซึม
การทดสอบการรั่วไหลแบบละเอียดจะแบ่งออกเป็นสภาวะคงที่และยืดหยุ่น สภาวะคงที่จะใช้แรงดันระเบิดและเวลาคงตัวเท่ากันกับทุกส่วน ซึ่งเหมาะสมสำหรับฟันผุขนาดเล็กและทำให้เข้าใจผิดสำหรับฟันผุขนาดใหญ่ สภาวะที่ยืดหยุ่นช่วยให้ห้องปฏิบัติการคำนวณความดันและคงตัวจากปริมาตรภายในของบรรจุภัณฑ์ได้ ดังนั้นการอ่านค่าที่วัดได้จึงสามารถแปลงกลับเป็นอัตราการรั่วไหลที่แท้จริงได้
| สภาพ | เทคนิค | เมื่อมีการใช้งาน |
|---|---|---|
| A1 | ฮีเลียมรั่วละเอียด พารามิเตอร์คงที่ | โพรงเล็กๆ ที่แรงดันระเบิดคงที่และคงอยู่ยังคงใช้ได้ |
| A2 | ฮีเลียมรั่วละเอียด พารามิเตอร์ที่ยืดหยุ่น | ฟันผุใหญ่ขึ้น แรงดันระเบิดและเวลาในการแช่จะคำนวณจากปริมาตรภายใน |
| A3/A4 | เปอร์ฟลูออโรคาร์บอนละเอียดรั่ว | กรณีที่การสัมผัสฮีเลียมไม่สามารถทำได้ ยืนยันตัวอักษรกับการแก้ไขของคุณ |
| B1 | การรั่วไหลโดยรวม ฟองเปอร์ฟลูออโรคาร์บอน | กระแสฟองที่มองเห็นได้หลุดออกจากส่วนที่จมอยู่ |
| บี2 | การรั่วไหลโดยรวม น้ำหนักเพิ่มทะลุทะลวง | ตรวจพบการรั่วไหลโดยรวมโดยการชั่งน้ำหนักสารแทรกซึมที่บรรจุอยู่ในบรรจุภัณฑ์ |
ทุกเงื่อนไขเหล่านี้เป็นเทคนิค ไม่ใช่ขีดจำกัด ขีดจำกัดนั้นเป็นการตัดสินใจแยกต่างหาก และเป็นตัวกำหนดว่าการอ่านค่า 8 × 10⁻⁸ ของคุณเป็นแบบผ่านหรือตั๋วตรวจซ้ำ
สเปกตรัมอัตราการรั่วไหล: การทดสอบใดจะเห็นว่าการรั่วไหลใด
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
หน้าต่างการตรวจจับบ่งชี้ใน atm·cc/s; ความไวที่แท้จริงขึ้นอยู่กับปริมาตรของคาวิตี้ สภาวะที่เลือก และการสอบเทียบเครื่องมือ
การรั่วไหลอย่างละเอียดก่อนการรั่วไหลโดยรวม: ลำดับนี้ไม่จำเป็น
วิธี 1014 คาดว่าการทดสอบการรั่วไหลแบบละเอียดจะทำงานก่อนการทดสอบการรั่วไหลโดยรวม และสาเหตุก็คือทางกายภาพ ฟลูออโรคาร์บอนที่ใช้สำหรับการทดสอบฟองอากาศมีน้ำหนักมาก พื้นผิวเปียก และสามารถนั่งอยู่ในรูเข็มได้นานพอที่จะซ่อนไม่ให้แมสสเปกโตรมิเตอร์ ทำการทดสอบในลำดับที่ไม่ถูกต้อง และผู้รั่วไหลอาจกลับมาดูตึงเครียดได้
การทดสอบฮีเลียมนั้นเป็นกระบวนการสองขั้นตอน ชิ้นส่วนได้รับแรงดันในฮีเลียม ดังนั้นตัวตามรอยจึงถูกบังคับให้เข้าไปในรอยรั่ว จากนั้นจึงย้ายไปที่แมสสเปกโตรมิเตอร์ที่จะวัดฮีเลียมที่หลบหนีออกมา สิ่งที่เครื่องตรวจจับเห็นไม่ใช่อัตราการรั่วไหลที่แท้จริง เป็นอัตราที่วัดได้ซึ่งขึ้นอยู่กับปริมาณฮีเลียมที่เข้าไป ระยะเวลาที่ชิ้นส่วนนั่งอยู่ก่อนที่จะอ่านค่า และความเร็วที่ก๊าซจะหลุดออกจากโพรง
ปริมาตรของโพรงฟันเป็นตัวแปรที่ดึงดูดผู้คนออกมา ช่องขนาดใหญ่จะดูดซับฮีเลียมมากขึ้น ซึ่งจะทำให้อัตราที่วัดได้สูงขึ้น ในขณะที่ช่องเล็กๆ จะให้สัญญาณที่อ่อนกว่าและจำเป็นต้องมีเกณฑ์ที่เข้มงวดมากขึ้นจึงจะมีความหมาย นั่นคือเหตุผลว่าทำไมอัตราการรั่วไหลแบบครอบคลุมเดียวที่เสนอในอีเมลจึงมีค่าน้อยมาก
แผนผัง: เส้นคัดแยกจะเพิ่มขึ้นตามปริมาตรของโพรง
แนวโน้มแผนผังเท่านั้น ไม่ใช่ค่าที่วัดได้ ใช้ขีดจำกัดจริงจากตารางในการแก้ไขปัจจุบันของวิธีที่ 1014 และจากรูปวาดอุปกรณ์ของคุณ
สองส่วนที่รั่วเหมือนกันจึงสามารถอ่านค่าได้ต่างกัน และสองส่วนที่รั่วต่างกันก็สามารถอ่านค่าได้เหมือนกัน เงื่อนไขที่ยืดหยุ่นมีอยู่อย่างแม่นยำเพื่อตัดความคลุมเครือนั้นออกจากข้อมูล
การทดสอบซีลตรงกับฮาร์ดแวร์ RF
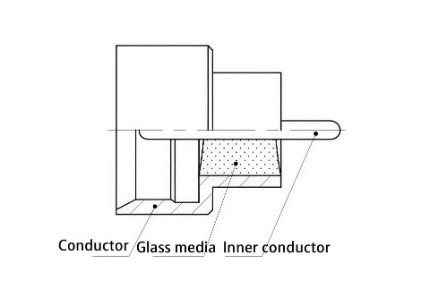
ในฮาร์ดแวร์ RF สิ่งกีดขวางสุญญากาศนั้นไม่ค่อยมีฝาเซรามิก ส่วนใหญ่มักจะเป็นซีลระหว่างแก้วกับโลหะ: เม็ดแก้วหลอมรวมเข้ากับตัวเรือนโลหะโดยมีหมุดตรงกลางวิ่งผ่าน หรือตัวตัวเชื่อมต่อแบบปิดผนึกที่สร้างขึ้นรอบๆ ฉนวนแก้ว ที่นำตัวนำผ่านผนังโดยไม่สูญเสียความสมบูรณ์ของแรงดัน
ชิ้นส่วนเหล่านั้นล้มเหลวในตำแหน่งที่คาดเดาได้ ส่วนต่อประสานระหว่างแก้วกับโลหะมาก่อน เนื่องจากพันธะนั้นเป็นกลไกและทางเคมีในเวลาเดียวกัน และช่องว่าง ฟองอากาศ หรือการทำให้เปียกไม่สมบูรณ์จะกลายเป็นเส้นทางการรั่วไหล ความพรุนของการชุบนั้นเป็นอันดับสอง: รูพรุนที่ไปถึงโลหะฐานจะทำให้เกิดการรั่วไหลอย่างช้าๆ ซึ่งการทดสอบฟองจะไม่มีวันเห็น ประการที่สามคือข้อต่อเอง ซึ่งการบัดกรีหรือเนื้อเชื่อมที่ไม่สมบูรณ์จะทำให้เกิดช่องว่างที่เปิดเพิ่มเติมภายใต้การหมุนเวียนด้วยความร้อน
มุมมองสามมิติ: ตำแหน่งที่ฟีดทรูที่ปิดสนิทรั่วไหล
ภาพตัดขวางแบบแผนผังของการป้อนเข้าแบบปิดผนึก: เม็ดแก้วและข้อต่อฝาเป็นเส้นทางรั่วสองทางตามปกติ
ปริมาตรของโพรงภายในการป้อนผ่านโคแอกเซียลมีขนาดเล็ก ซึ่งมักจะเป็นเพียงเศษเสี้ยวของลูกบาศก์เซนติเมตร ดังนั้นขีดจำกัดการรั่วไหลแบบละเอียดที่เกี่ยวข้องจึงอยู่ที่ปลายสุดของช่วงที่แคบ ช่องว่างที่อาจดูสวยงามในแพ็คเกจไฮบริดขนาดใหญ่สามารถดันตัวคอนเนคเตอร์ขนาดเล็กออกตรงข้อกำหนด
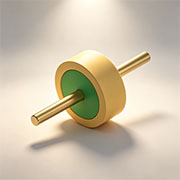 ฉนวนแก้ว RF สำหรับการป้อนผ่านสุญญากาศ ฉนวน RF 50Ω เผาด้วยแก้วสำหรับการป้อนผ่านแบบสุญญากาศขนาดกะทัดรัด ซึ่งเกี่ยวข้องกับกรณีที่ปริมาตรของช่องขนาดเล็กทำให้ขีดจำกัดการรั่วไหลละเอียดแน่นเป็นพิเศษ ดูผลิตภัณฑ์ →
ดำเนินการทดสอบโดยไม่ต้องเบิร์นเป็นเวลาหนึ่งสัปดาห์
ความล่าช้าในการทดสอบซีลส่วนใหญ่มาจากการเตรียมการมากกว่าจากเครื่องมือ นิสัยบางประการทำให้กำหนดการไม่เปลี่ยนแปลง:
- อบชิ้นส่วนให้แห้งก่อนวางระเบิด ความชื้นภายในโพรงจะแข่งขันกับฮีเลียมและสร้างค่าที่อ่านได้คลาดเคลื่อนระหว่างการวิ่ง
- ตรวจสอบพื้นหลังฮีเลียมโดยรอบก่อนทุกชุด การเปลี่ยนกระบอกสูบหรือข้อต่อที่รั่วในบริเวณใกล้เคียงจะทำให้เส้นฐานยกขึ้นและทำให้ชิ้นส่วนที่ดีเสียหาย
- รักษาเวลาการถ่ายโอนจากระเบิดไปยังเครื่องตรวจจับให้สั้นและเหมือนกันสำหรับทุกตัวอย่าง การแปลงของวิธีการ 1014 ถือว่ารอบระยะเวลารอที่ทราบ ช่วงพักดื่มกาแฟที่ยาวนานทำให้การพักดื่มกาแฟนานขึ้น
- ตรวจสอบแมสสเปกโตรมิเตอร์กับการรั่วไหลของฮีเลียมที่ปรับเทียบแล้วซึ่งมีค่าที่ทราบที่จุดเริ่มต้นและจุดสิ้นสุดของกะ
- จัดการชิ้นส่วนด้วยถุงมือที่สะอาดและแหนบบุนวม รอยขีดข่วนบนลูกแก้วคือรอยรั่วแบบใหม่ที่ไม่มีอยู่จริงเมื่อสร้างชิ้นส่วน
- บันทึกอักษรแสดงเงื่อนไข ความดันระเบิด การคงอยู่ เวลารอ และรหัสเครื่องมือลงในแผ่นข้อมูล ไม่ใช่แค่การอ่านครั้งสุดท้าย
จุดสุดท้ายนั้นสำคัญมากกว่าที่เห็น เมื่อลูกค้าโต้แย้งถึงความล้มเหลวในอีกสองปีต่อมา จดหมายแสดงเงื่อนไขและเวลาพักมักจะเป็นเพียงหลักฐานเดียวที่แสดงให้เห็นว่าการทดสอบและข้อกำหนดนั้นตกลงกันจริงหรือไม่
สิ่งที่ต้องวาดก่อนสั่งซื้อ
ความเสี่ยงในการซื้อชิ้นส่วนที่ปิดสนิทมักเป็นความเสี่ยงด้านข้อกำหนดเสมอไป ซัพพลายเออร์สร้างตามแบบร่าง ส่วนทดสอบจะทดสอบคำสั่งซื้อ และหากเอกสารทั้งสองไม่ตรงกัน ข้อโต้แย้งจะเข้าสู่กล่องจดหมายของคุณ เขียนสิ่งต่อไปนี้ลงในภาพวาดและลำดับ:
- วิธีการและเงื่อนไข เช่น "การทดสอบซีลตาม MIL-STD-883 Method 1014 เงื่อนไข A2"
- ขีดจำกัดการคัดแยกในหน่วย atm·cc/s ร่วมกับปริมาตรคาวิตี้ที่ได้มาจากค่านั้น
- ลำดับการทดสอบ การรั่วไหลอย่างละเอียดก่อนการรั่วไหลรวม รวมถึงขนาดตัวอย่างและไม่ว่าจะเป็นแบบทีละล็อตหรือผ่านการรับรองเท่านั้น
- ข้อยกเว้นใดๆ เช่น ชิ้นส่วนที่ไม่สามารถสัมผัสกับฟลูออโรคาร์บอนได้เนื่องจากมีการเคลือบภายในหรือวัสดุดูดซับ
- ใบรับรองจะต้องมีการอ่านข้อมูลดิบ ข้อมูลการสอบเทียบ และระดับพื้นหลังของเครื่องมือหรือไม่
ในกรณีที่ส่วนต่อประสานแบบปิดผนึกนั้นเป็นข้อต่อ RF แบบ blind-mate แทนที่จะเป็นฝาปิดแบบแบน ซีลจะต้องคงอยู่ต่อไปในวงจรการผสมพันธุ์ที่ด้านบนของส่วนต่างแรงดัน นั่นเป็นปัญหาการออกแบบที่แตกต่างจากการปิดผนึกฝา และอยู่ในการสนทนาเกี่ยวกับข้อกำหนดก่อนที่จะตัดเฉือนชิ้นส่วนแรก
 ขั้วต่อ RF ปิดผนึกอย่างแน่นหนา SMP-J ซีลแก้วกับโลหะed SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. ดูผลิตภัณฑ์ →
โหมดความล้มเหลวและความหมายโดยทั่วไป
การทดสอบการปิดผนึกที่ล้มเหลวนั้นเป็นอาการ ไม่ใช่การวินิจฉัย ตารางด้านล่างแสดงลายเซ็นทั่วไปไปยังสถานที่แรกที่ควรค่าแก่การดู
| ลายเซ็น | สาเหตุน่าจะ | ตรวจสอบครั้งแรก |
|---|---|---|
| การรั่วไหลแบบละเอียดล้มเหลว การรั่วไหลโดยรวมผ่านไป | รูเข็มในรอยเชื่อมฝา เป็นโมฆะที่ส่วนต่อประสานระหว่างแก้วกับโลหะ ทำให้เกิดรูพรุนในการชุบ | ซีลหน้าตัดและความหนาของการชุบ |
| การรั่วไหลโดยรวมล้มเหลวทันที | ลูกแก้วแตกร้าว เนื้อโลหะบัดกรีที่ไม่สมบูรณ์ การจัดการความเสียหาย | โปรไฟล์ Reflow และบันทึกการตรวจสอบ |
| ผ่านที่บิลด์ ล้มเหลวหลังจากการหมุนเวียนตามอุณหภูมิ | การขยายตัวไม่ตรงกันซึ่งเน้นที่ลูกปัดแก้วหรือข้อต่อ | การจับคู่วัสดุและรูปทรงของลูกปัด |
| ค่าที่อ่านได้แตกต่างกันระหว่างห้องปฏิบัติการ | พื้นหลังฮีเลียมโดยรอบ ความล่าช้าในการถ่ายโอน ตัวอักษรเงื่อนไขที่แตกต่างกัน | การตรวจสอบการรั่วไหลที่ปรับเทียบแล้วและการเปรียบเทียบวิธีการ |
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างการทดสอบการรั่วไหลแบบละเอียดและการทดสอบการรั่วไหลโดยรวม?
การทดสอบการรั่วไหลแบบละเอียดใช้ฮีเลียมเพื่อค้นหาการรั่วไหลระหว่างประมาณ 10⁻⁹ ถึง 10⁻⁵ atm·cc/s การทดสอบการรั่วไหลขั้นต้นจะตรวจจับสิ่งที่มีขนาดใหญ่กว่านั้น โดยใช้การปล่อยฟองอากาศหรือการเพิ่มของน้ำหนักที่ทะลุทะลวง ส่วนหนึ่งต้องการทั้งสองอย่าง เนื่องจากแต่ละส่วนมองไม่เห็นระยะของอีกส่วนหนึ่ง
MIL-STD-883 Method 1014 ต้องการอัตราการรั่วไหลเท่าใด
ไม่มีร่างเดียว ขีดจำกัดการคัดแยกได้มาจากปริมาตรช่องภายในของบรรจุภัณฑ์ และได้รับการยืนยันจากการวาดอุปกรณ์ ขอขีดจำกัดและเงื่อนไขร่วมกัน อย่าจำกัดเพียงลำพัง
เหตุใดชิ้นส่วนของฉันจึงผ่านการทดสอบการซีลแต่ยังรั่วไหลอยู่ในสนาม?
การทดสอบฮีเลียมเป็นเพียงภาพชั่วขณะหนึ่ง การรีโฟลว์ แรงผสมพันธุ์ การสั่นสะเทือน และการหมุนเวียนด้วยความร้อนสามารถเปิดผนึกที่มีเสียงในการทดสอบได้ ฮีเลียมพื้นหลังหรือความล่าช้าในการถ่ายโอนที่ยาวนานสามารถปกปิดการรั่วไหลจริงในระหว่างการทดสอบได้เช่นกัน
การทดสอบการรั่วไหลของฮีเลียมใช้เวลานานเท่าใด?
วันงบประมาณมากกว่านาที วงจรประกอบด้วยการอบแห้ง การแช่ฮีเลียมด้วยแรงดัน การควบคุมการรอ และการอ่านค่าแมสสเปกโตรมิเตอร์ สภาวะที่ยืดหยุ่นสำหรับฟันผุขนาดใหญ่จะทำให้การแช่น้ำยาวนานขึ้น
วิธีที่ 1014 ใช้กับตัวเชื่อมต่อ RF และชุดสายเคเบิลหรือไม่
วิธีการนี้เขียนขึ้นสำหรับอุปกรณ์และแพ็คเกจไมโครอิเล็กทรอนิกส์ ข้อมูลจำเพาะรายละเอียดตัวเชื่อมต่อมักจะเรียกว่าการทดสอบการปิดผนึกของตนเอง ดังนั้นควรระบุเอกสารการควบคุมอย่างชัดเจน โมดูลตัวเชื่อมต่อแบบปิดผนึกโดยทั่วไปมีคุณสมบัติตามวิธี 1014
อะไรเป็นสาเหตุให้เกิดความล้มเหลวในการรั่วไหลครั้งใหญ่บ่อยที่สุด?
การบัดกรีหรือเนื้อเชื่อมที่ไม่สมบูรณ์ เม็ดแก้วแตก หรือความเสียหายที่เกิดขึ้นจากการหยิบจับและการถอดแผง ความล้มเหลวของการรั่วไหลโดยรวมนั้นแทบจะไม่เกิดขึ้นเล็กน้อยและมักจะมองเห็นได้ภายใต้การขยายเมื่อคุณรู้ว่าจะต้องมองที่ไหน


กำลังมองหาโอกาสทางธุรกิจอยู่ใช่ไหม?
ขอสายวันนี้
-

+86-15715730755
-

-

เลขที่ 1 ถนนหลงเฉา เขตอุตสาหกรรมการท่องเที่ยวทะเลสาบตงเฉียน เขตหยินโจว เมืองหนิงโป เจ้อเจียง จีน
ลิงค์ด่วน
Message
ลิขสิทธิ์ © Ningbo Hanson Communication Technology Co. , Ltd.
